
将抽检高度检测升级为全数检测 从基准面、生产节拍、阈值开始设计
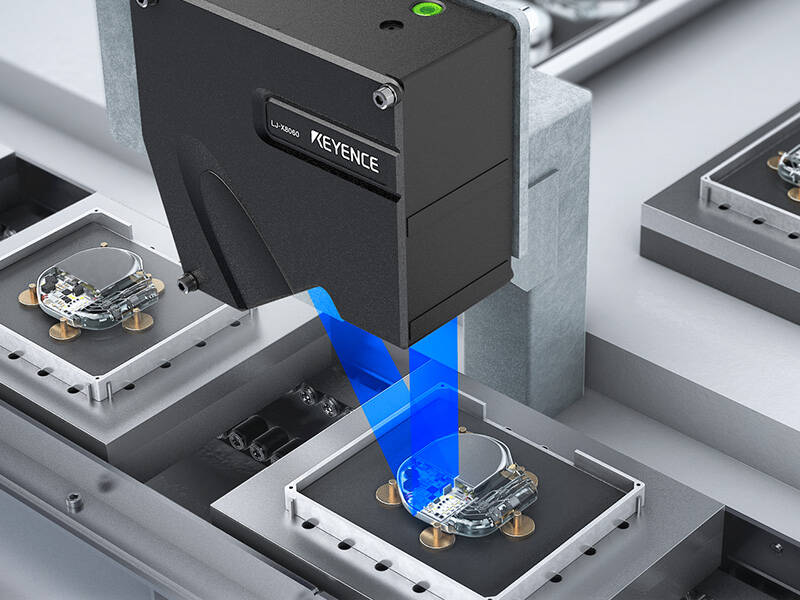
离线抽取检测无法阻止的3件事
问题不在于测量仪的性能,而在于测量次数和记录保存方式。
抽检会漏掉突发的高度异常
因工具磨损或材料批次切换而引起的高度偏差,仅在短时间内突发。如果每隔数十分钟抽检一次,就会漏过该区间并流向后道工序。即使发现异常,也需要追溯到上一次测量并对全数进行重新检测,或者决定是否批量报废。如果进行全数检测,则只需排出不合格品,从而将返工范围控制在很小的范围内。
如果不确定基准面,就无法比较数值
高度并非绝对值,其意义取决于以何处为基准的差值。放在平板上测量的三坐标测量仪与在流水线上测量输送中的工件,两者的基准本来就不同。如果工件本身倾斜,即使测量相同位置,数值也会改变。在实现在线化时,需要先设计以什么作为基准面,例如“根据周围的表面创建基准平面”或“通过对向探头的相对高度进行观察”等。
如果没有阈值,即使能测量也无法判定
如果未确定段差达到多少 µm 时判定为 NG,即使得出数值也无法实际运行。阈值应根据后道工序的干涉或对功能的影响进行反推,并在实测合格品批次分布以掌握现状的基础上进行设置。如果不遵循这一步骤,要么会因过度检测导致产线停机,要么会因漏检而与以往毫无变化。这是与设备导入配套设计的项目。
在线全数检测设计的4个步骤
在选择传感器之前,先确定基准、生产节拍、环境和判定。
- 1 确定基准面 – STEP①。确定是将工件周围的平坦表面设置为基准平面,还是通过对向探头的相对高度进行观察。一旦确定了基准,就可以抑制工件倾斜的影响。
- 2 配合生产节拍 – STEP②。确认是否可以在不停止输送的情况下进行测量。通过不需要定位的方式,如果能在输送的同时获取截面,就可以在不改变现有生产节拍的情况下实现全数检测。
- 3 预估环境变化 – STEP③。在长时间连续运行中,环境温度的变化会表现为测量值的波动。如果采用观察与基准面相对值的结构,就不易受到环境变化的影响。
- 4 确定阈值并记录 – STEP④。实测合格品批次分布并设置阈值,并设计通过判定输出排出 NG 品的流程。如果保存测量值,就可以直接用于掌握制程能力和进行趋势管理。
从全数检测的角度对比高度、段差检测手段
不是根据测量精度,而是根据是否能进行全数检测、基准是否稳定进行排列。
| 评估维度 | LJ-X8000系列(3D截面轮廓) | 点测量方式的位移传感器 | 接触式高度计 | 三坐标测量仪(离线) |
|---|---|---|---|---|
测量频率 |
LJ-X8000系列(3D截面轮廓)
◎ 全数、连续
|
点测量方式的位移传感器
◎ 全数、连续
|
接触式高度计
× 抽样
|
三坐标测量仪(离线)
× 抽样
|
基准面的确定方法 |
LJ-X8000系列(3D截面轮廓)
◎ 可以将周围的面设置为基准平面
|
点测量方式的位移传感器
△ 需要另外确定基准点
|
接触式高度计
△ 以放置在平板上为前提
|
三坐标测量仪(离线)
◎ 可以定义坐标系
|
对工件倾斜的抗干扰能力 |
LJ-X8000系列(3D截面轮廓)
◎ 通过位置补正功能进行自动补正
|
点测量方式的位移传感器
× 倾斜时数值会发生变化
|
接触式高度计
△ 取决于放置方式
|
三坐标测量仪(离线)
○ 可以补正
|
同时获取多个点 |
LJ-X8000系列(3D截面轮廓)
◎ 一次性获取截面
|
点测量方式的位移传感器
△ 需要与点数相同数量的仪器
|
接触式高度计
× 逐点测量
|
三坐标测量仪(离线)
○ 虽然可以测量,但比较耗时
|
台阶高度、平坦度 |
LJ-X8000系列(3D截面轮廓)
◎ 以面捕捉并从基准平面计算
|
点测量方式的位移传感器
△ 成为点的集合
|
接触式高度计
△ 测量点有限
|
三坐标测量仪(离线)
○ 可测量但为离线
|
对生产节拍的影响 |
LJ-X8000系列(3D截面轮廓)
◎ 无需停止传送
|
点测量方式的位移传感器
◎ 无需停止
|
接触式高度计
× 需要停止和准备工作
|
三坐标测量仪(离线)
× 需要移出生产线
|
抗温度漂移性能 |
LJ-X8000系列(3D截面轮廓)
◎ 若以相对高度来看,影响较小
|
点测量方式的位移传感器
△ 若看绝对值则会受到影响
|
接触式高度计
○ 影响较小
|
三坐标测量仪(离线)
○ 前提是恒温室
|
判定依据的记录 |
LJ-X8000系列(3D截面轮廓)
◎ 保存并输出测量值和图像
|
点测量方式的位移传感器
○ 可以输出测量值
|
接触式高度计
× 依赖手动记录
|
三坐标测量仪(离线)
○ 虽然会留存记录,但件数有限
|
全数检测中起作用的是基准面和位置补正
在线化进展不顺利的原因,大多不在于传感器的分辨率,而在于基准的不稳定。LJ-X8000系列可以通过最小二乘法将工件周围的平坦面拟合为平面,并将其设定为基准平面,从而根据与该基准平面的相对高度进行评估。同时,区域轮廓检测功能会自动补正工件的位置偏差和倾斜。由于可以一次性获取截面形状,因此可以同时观察多个点,无需停止输送即可进行全数测量。阈值可以以 µm 为单位进行设定,从判定到记录均可在同一系统构成中完成。
支持高度、段差在线全数检测的产品
这是一款可一次性获取截面形状,并根据与基准面的相对高度进行判定的在线轮廓测量仪。
支持从离线抽取检测向在线全数检测的过渡 - LJ-X8000系列
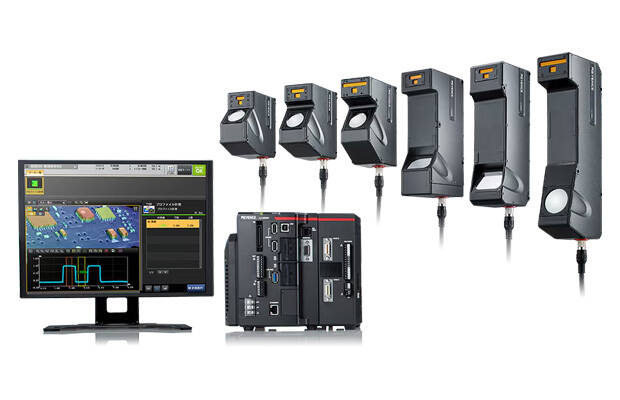
2D/3D 线激光测量仪
通过 3200 point/profile 的超高精细测量,细致呈现截面形状,并将高度、段差、宽度、角度等指标数值化。只需照射线状激光即可一次性获取截面,因此通过 1 次拍摄即可同时测量多个点的高度。根据获取的高度数据,可以通过最小二乘法将工件周围的平坦面拟合为平面,并将其设定为基准平面。如果根据与该基准平面的相对高度进行评估,则可以构建不易受目标物放置方式或环境温度变化影响的系统。
高度图像几乎不受表面印字、图案或颜色的影响,因此即使外观存在波动,也能以相同的基准继续进行判定。针对光泽金属上产生的多重反射和漫反射,杂散光抑制功能会发挥作用。通过区域轮廓检测功能无需进行定位,结合工件自动检测功能,即可实现在线全数测量与检测。只需从段差、宽度、截面积、角度等约 30 种轮廓测量工具中进行选择,即可设定检测,还支持通过判定输出排除 NG 品,以及使用 FTP服务器功能保存测量值和图像。
获取 LJ-X8000 系列的详细资料
可以免费下载汇总了传感器探头规格、测量工具和系统构成的目录。
从抽取检测过渡到全数检测的应用案例
将以往的抽取检测,替换为基于高度数据的在线全数检测。
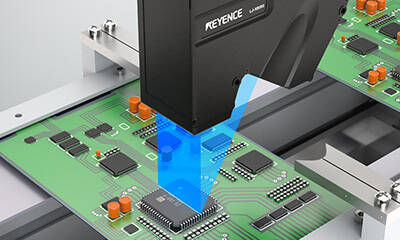
印刷电路板贴片元件的高度检测
检测贴装在印刷电路板上的元件高度。由于可以以周围的印刷电路板面为基准,因此不受工件放置方式的影响,可根据相对高度进行判定。
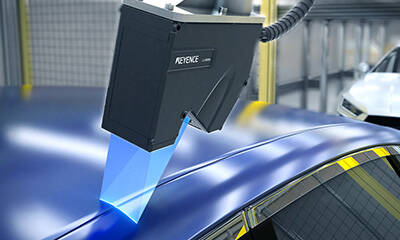
车辆装配时的间隙、段差测量
同时测量装配部位的间隙和段差。即使是高低差较大的目标物也能稳定拍摄,并可在线进行段差管理。
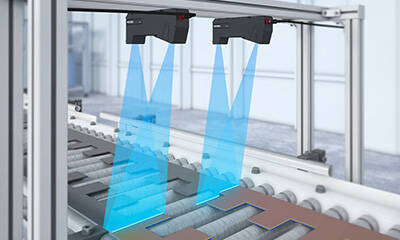
冲压后的压扁、开裂检测
在以往通过重量波动间接判断是否存在压扁或开裂的工序中,该示例将其替换为基于高度图像的全数形状检测。这是一个能直观体现全数检测效果的示例。
关于高度、段差在线全数检测的常见问题
Q 将离线检测转移到在线时,首先需要决定的是什么?
A
是基准面。高度只有作为与基准的差值时才有意义。如果先决定是将工件周围的平坦面设定为基准平面,还是通过对向探头的相对高度进行观察,后续的设计就会确定下来。
Q 即使工件倾斜,也能得到相同的值吗?
A
可以。区域轮廓检测功能可识别位置偏差和倾斜并进行自动校正。此外,如果以通过最小二乘法拟合周围平坦表面得到的基准平面为基准,评估其相对高度,则几乎不受放置方式的影响即可进行判定。
Q 长时间运行后,数值会发生偏差吗?
A
环境温度的变化会表现为测量值的波动。如果采用以与基准面的相对高度而非绝对值进行判定的配置,则不易受到环境变化的影响。
Q 可以一次性测量多个点的高度吗?
A
可以测量。由于通过线状激光一次性获取截面,因此只需拍摄一次即可同时测量视野内的多个点。无需排列点测量传感器。
Q 阈值应该如何确定?
A
在根据后续工序中的干涉或对功能的影响反推出所需水平的基础上,实际测量合格品批次的分布以掌握现状。将其设置在与不良品产生差异的水平,即可同时抑制过度检测和漏检。
Q 如何创建基准平面?
A
如果将工件周围的平坦表面指定为范围,则可以通过最小二乘法将该范围的高度数据拟合到平面,并将其设置为基准平面。由于可作为标准功能使用,因此无需准备额外的软件。此后将以该平面的相对高度进行判定,因此即使工件的放置方式或环境温度发生变化,也能以相同的标准进行评估。
Q 测量值可以用于过程管理吗?
A
可以使用。可以通过FTP服务器功能保存测量值和图像,并直接用于掌握制程能力和趋势管理。可以在通过判定输出排除不良品的同时保留记录。
Q 您是否想将高度检测从抽取检测转为全数检测?
A
在了解目标物和当前的检测方法后,我们将为您推荐包含基准面和节拍在内的系统配置。请通过目录或咨询表单与我们联系。
